
Il detailing, in relazione alla misurazione dello spessore della vernice, è la pulizia sistematica, il ringiovanimento e la protezione delle superfici verniciate esterne di un veicolo. Lo scopo principale del trattamento della vernice è quello di mantenere l'aspetto dei veicoli più recenti o di rivitalizzare i veicoli più vecchi e trascurati.
La pulizia è una fase preparatoria volta a rimuovere sporco, polvere e altri contaminanti non aderenti per consentire un’ispezione completa delle condizioni attuali della vernice. Il ripristino si riferisce ai processi utilizzati per riportare un veicolo alle condizioni originali da esposizione in concessionaria. L’entità del ripristino dipende dalle aspettative del cliente. La protezione si riferisce ai processi di manutenzione, come la ceratura, utilizzati per mantenere l’aspetto nuovo del veicolo il più a lungo possibile dopo il detailing.
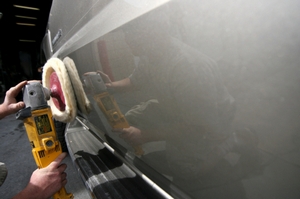
Il semplice lavaggio e la ceratura non sono in grado di rimuovere molti tipi di danni superficiali alla vernice; prima della ceratura si aggiunge una fase di ringiovanimento (lucidatura con una lucidatrice orbitale o una più efficace lucidatrice ad alta velocità). Quando è necessario un ringiovanimento, i detailer spesso lucidano lo strato superiore del trasparente delle vernici automobilistiche per rimuovere i danni superficiali come graffi sottili, scalfitture, segni di swirl, ossidazione, macchie, overspray di vernice, catrame, linfa degli alberi, pioggia acida o macchie d'acqua. Questo processo di lucidatura viene spesso definito "finissaggio".
Problemi estesi della vernice possono richiedere diverse fasi di carteggiatura e lucidatura per riavvicinarla alla sua bellezza originale. Le case automobilistiche utilizzano in genere uno dei due principali tipi di sistemi di verniciatura nei loro veicoli. Il più comune oggi è un sistema con trasparente, in cui si applica un sottile strato di colore seguito da più strati di vernice trasparente non pigmentata. Meno diffuso oggi è il sistema monostadio, che consiste nell’applicazione di più strati di vernice pigmentata. Poiché la maggior parte dei prodotti chimici per il detailing è progettata per entrambi i sistemi, il processo di detailing della vernice non cambia significativamente in base al tipo di sistema.
Per garantire il valore al consumatore e quindi mantenere la redditività, ci sono due considerazioni principali da fare quando si giustificano le attrezzature e i processi coinvolti nel processo di detailing. Ogni costo aggiuntivo deve tradursi in un miglioramento dell'efficienza o dell'efficacia. Sebbene si possa affermare che la capacità di un detailer di effettuare letture rapide con un misuratore di spessore della vernice per determinare lo spessore residuo della vernice sia un vantaggio in termini di efficienza, il vantaggio principale è l'aumento dell'efficacia.
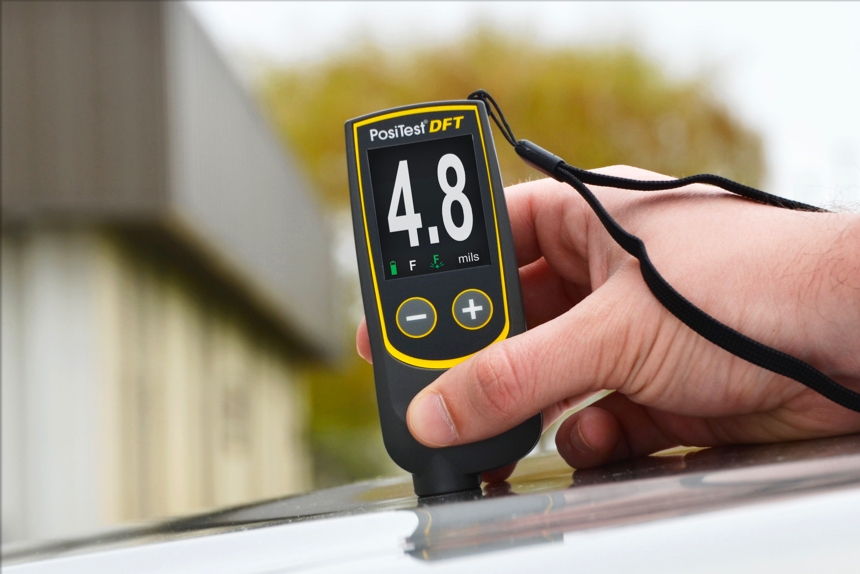
Una volta individuata la necessità di lucidare (carteggiare e lucidare), è importante valutare la vernice nelle aree circostanti. La maggior parte delle verniciature di fabbrica sembra avere uno spessore compreso tra 4 e 7 mil (100–180 micron). Letture inferiori indicano che il trasparente è stato quasi completamente rimosso o, nei sistemi monostadio, che il primer sta per affiorare. Come mostrato nella foto qui sopra, letture superiori sono spesso indice di riverniciatura. Quando si rileva una riverniciatura, l’operatore ha il difficile compito di valutare l’idoneità (spessore) dello strato superiore di vernice alla lucidatura. Per quanto l’operatore sia attento, la lucidatura di rivestimenti sottili comporta il rischio di danneggiare la vernice del veicolo. Nel detailing di rivestimenti sottili o di strati di vernice di spessore sconosciuto, un metodo alternativo come la lucidatura a mano può essere l’unica opzione sicura.
Dopo aver determinato il sistema di verniciatura utilizzato sul veicolo e quindi lo spessore previsto, è importante determinare lo spessore effettivo della vernice. Anche per un detailer esperto è difficile determinare lo spessore della vernice, soprattutto del trasparente, attraverso un'ispezione visiva. Con la crescente diffusione di trasparenti più sottili e resistenti ai graffi, come quelli nanotecnologici, diventerà sempre più importante utilizzare spessimetri elettronici ad alta risoluzione per determinare quanto spessore di vernice viene rimosso durante la rifinitura.
Poiché si rischia di rimuovere la maggior parte degli agenti protettivi contro gli UV, la maggior parte delle case automobilistiche raccomanda di rimuovere al massimo 0,3 mil (8 micron) di trasparente per prevenire danni da UV agli strati di vernice sottostanti. Nel peggiore dei casi, con un sistema di verniciatura monostadio, la lucidatura fino al primer può rendere necessaria una costosa riverniciatura in cabina.
Considerare anche che i danni alla vernice possono non essere immediatamente visibili. Quando si rimuove troppo strato di finitura, possono verificarsi deterioramenti prematuri come sbiadimento o delaminazione. Questi possono comportare azioni legali, clienti insoddisfatti e perdita di reputazione. Tali rischi possono essere ridotti monitorando e minimizzando la quantità di strato di finitura rimosso, preferibilmente mediante misurazioni rapide e semplici con uno spessimetro elettronico per vernici.
I danni significativi al di sotto della superficie verniciata superiore possono includere graffi profondi, incisioni, macchie e forte ossidazione. Così come il semplice lavaggio e l'inceratura non sono in grado di rimuovere alcuni danni alla vernice dello strato superiore, il ringiovanimento attraverso la carteggiatura e la lucidatura potrebbe non essere adeguato per rimuovere i danni alla vernice più profondi. È quindi importante riconoscere i limiti prima che venga rimossa troppa vernice.
Tradizionalmente, l'acciaio veniva utilizzato esclusivamente per la produzione di esterni di automobili, in quanto bilanciava il costo con la resistenza e la lavorabilità. Oggi si utilizza l'alluminio per alcuni componenti, poiché i produttori cercano di ridurre il peso senza sacrificare la sicurezza. Entrambi questi metalli necessitano di verniciatura per la protezione dalla corrosione e per l'estetica.
I paraurti e i rivestimenti esterni dei paraurti (fascia) sono comunemente realizzati in plastica e materiali compositi. Leggeri, consentono ai progettisti di creare concetti innovativi. Mentre i pannelli metallici si ammaccano facilmente in caso di piccoli urti, i pannelli della carrozzeria in plastica sono più resistenti ai danni.
Su alcune auto e camion di recente produzione non è raro trovare tutti e tre i materiali: porte e parafanghi in acciaio, tetti e cofani in alluminio, paraurti e specchietti in plastica.
DeFelsko produce spessimetri portatili e non distruttivi per vernici, ideali per i professionisti del detailing automobilistico. Consentono ai professionisti che offrono un servizio completo di misurare e controllare quantitativamente la quantità di trasparente rimossa durante la carteggiatura e la lucidatura delle vernici automobilistiche.
DeFelsko offre tre opzioni a questo settore.
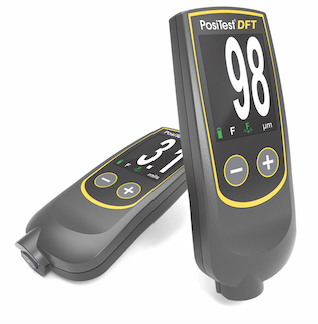
Il PosiTest DFT è la soluzione semplice, economica e più comune per la misurazione dei pannelli metallici esterni delle automobili. I misuratori della serie PosiTest DFT misurano rivestimenti fino a 40 mil (1000 micron) e sono quindi ideali per la misurazione non distruttiva dello spessore della vernice automobilistica su una varietà di metalli.
a. Il PosiTest DFT-Ferrous è ideale per i pannelli in acciaio.
b. Il PosiTest DFT-Combo per pannelli sia in acciaio sia in alluminio.
Con una precisione del ±3% e una risoluzione di 0,1 mil (2 micron), il PosiTest DFT consente di misurare la quantità di vernice rimossa durante la levigatura e la lucidatura.
Approvato dai principali programmi di equipaggiamento dei concessionari come Toyota, GM, BMW, Nissan, Volvo, Mercedes-Benz, Hyundai e Volkswagen.
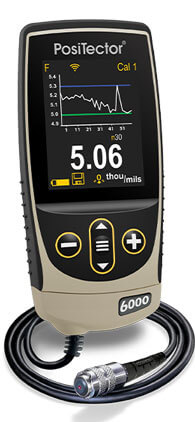
Il PosiTector 6000 offre capacità di misura analoghe con maggiore accuratezza e risoluzione. È uno spessimetro robusto e versatile per misurare lo spessore totale del rivestimento su pannelli metallici. Le funzioni opzionali includono sonde intercambiabili, statistiche su schermo, uscita su stampante e trasferimento delle letture a un computer.
a. PosiTector 6000 F1 per pannelli in acciaio.
b. PosiTector 6000 FN1 per pannelli in acciaio e alluminio.
Gli spessimetri della serie PosiTector 6000 offrono capacità di misura analoghe, con maggiore accuratezza e risoluzione. Sono disponibili diverse sonde con campi di misura fino a 25 o 500 mil (625 µm–13 mm) e una selezione di sonde per misurare varie forme. Con un’accuratezza di ±1% e una risoluzione di 0,05 mil (1 micron), sono tra gli strumenti più accurati disponibili. Funzioni aggiuntive come la memoria e la possibilità di stampa sono utili anche ai clienti che desiderano registrare i risultati delle misurazioni. In base all’applicazione prevista, sono disponibili strumenti e sonde personalizzati progettati specificamente per misurare su acciaio, alluminio o entrambi i metalli. Questi strumenti di qualità sono utilizzati in tutti gli aspetti della produzione automobilistica, dell’ispezione delle flotte e del remarketing.
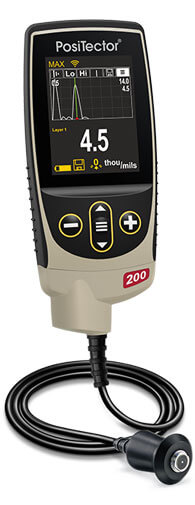
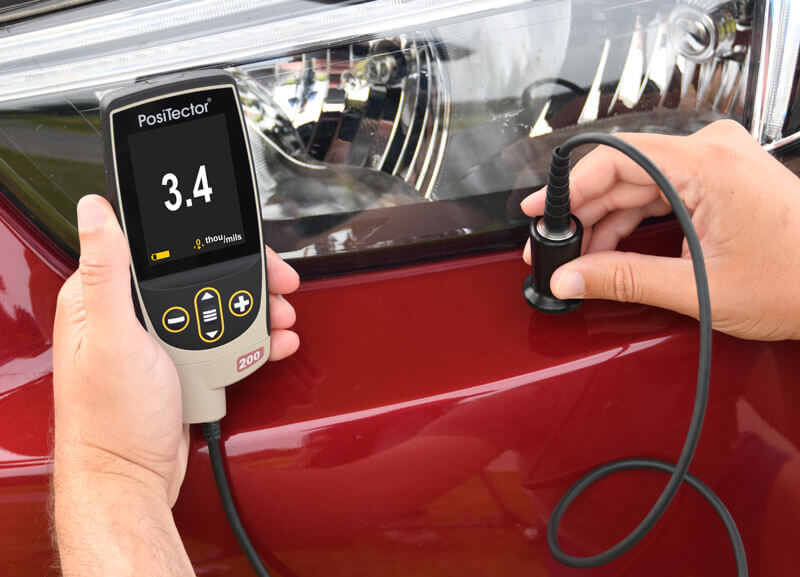
Il PosiTector 200 ha la capacità unica di misurare su materiali non metallici come la fibra di vetro o la plastica del settore automobilistico.
a. Il PosiTector 200 B1 è la soluzione più economica e comune per misurare lo spessore TOTALE del sistema di rivestimento.
b. Il PosiTector 200 B3 è in grado di misurare sia lo spessore TOTALE del rivestimento SIA gli spessori di un massimo di 3 singoli strati in un sistema multistrato.
Lo spessimetro a ultrasuoni PosiTector 200 misura su materiali non metallici come pannelli in fibra di vetro, paraurti in plastica e componenti interni. Ha un’accuratezza di ±3% e una risoluzione di 0,1 mil (2 micron). Una semplice regolazione nel menu dello strumento consente all’operatore di visualizzare la quantità di trasparente rimanente durante la lucidatura.
Approvato per l'uso nel programma di equipaggiamento dei concessionari BMW.
Lo spessore della vernice sui materiali automobilistici esterni si misura meglio con strumenti elettronici portatili. Ne esistono tre tipi e la scelta dipende dal tipo di rivestimento, dal materiale da verniciare e dalle dimensioni e dalla forma del pezzo. Questi strumenti utilizzano tecniche di misurazione magnetiche, a correnti parassite o a ultrasuoni.
Poiché l’acciaio è magnetico, lo spessore della vernice sull’acciaio si misura con spessimetri magnetici (per materiali ferrosi) a funzionamento meccanico o elettronico.
Gli spessimetri meccanici utilizzano un magnete permanente, una molla tarata e una scala graduata. Misurando la forza necessaria per staccare il magnete dalla superficie rivestita, è possibile determinare lo spessore. Gli spessimetri magnetici a distacco economici forniscono misurazioni approssimative utili per individuare Bondo o altri stucchi sotto la vernice. Il loro uso da parte dei detailer è limitato. L’accuratezza è in genere di ±5%, con prezzi intorno a $350. I dettagli del prodotto sono disponibili qui.
Gli spessimetri magnetici elettronici sono molto più diffusi nel settore del detailing. Utilizzano una sonda a pressione costante per fornire letture coerenti, non influenzate dai diversi operatori. Le letture sono visualizzate su un display a cristalli liquidi (LCD). Sebbene la maggior parte offra un funzionamento di base, alcuni consentono di memorizzare i risultati delle misurazioni, eseguire un’analisi istantanea delle letture e inviare i risultati a una stampante o a un computer per un ulteriore esame. L’accuratezza è in genere compresa tra ±1 e 3%, con prezzi da $300 a $1.000.
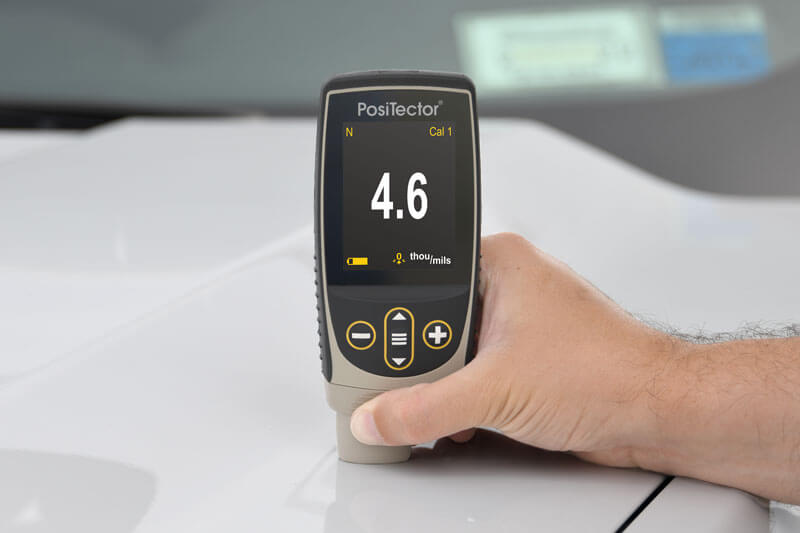
Lo spessore della vernice su tutti gli altri metalli, come l'alluminio, viene misurato con la tecnica delle correnti parassite. Quando la sonda dello strumento viene avvicinata a una superficie metallica (conduttiva), una bobina all'interno della sonda genera un campo magnetico alternato che genera correnti parassite sulla superficie del metallo. Queste correnti parassite creano un campo elettromagnetico opposto che può essere rilevato da una seconda bobina adiacente.
Gli spessimetri per rivestimenti a correnti parassite (non ferrosi) hanno l'aspetto e il funzionamento degli spessimetri magnetici elettronici. Utilizzano inoltre una sonda a pressione costante e visualizzano i risultati su un display LCD con la possibilità di stampare i risultati delle misure memorizzate.
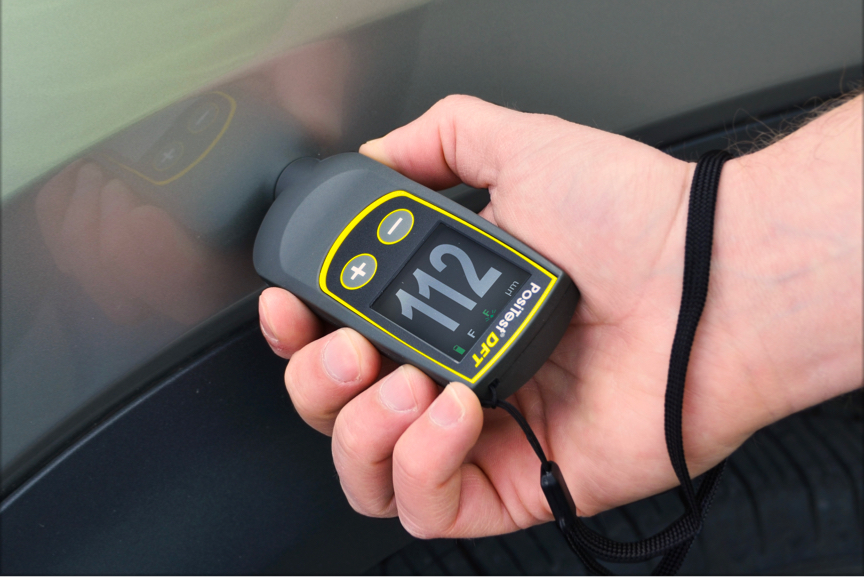
In questo settore è relativamente raro trovare strumenti che funzionano solo secondo il principio delle correnti parassite. È più probabile trovare spessimetri che incorporano ENTRAMBI i principi, magnetico e a correnti parassite, in un’unica unità. Alcuni semplificano la misurazione passando automaticamente da un principio di funzionamento all’altro in base al substrato. Queste unità combinate hanno in genere un prezzo compreso tra $400 e $1.500.
La tecnica a ultrasuoni viene utilizzata per misurare lo spessore della vernice su substrati non metallici, come plastica e fibra di vetro. La sonda dello strumento contiene un trasduttore a ultrasuoni che invia un impulso attraverso il rivestimento. L'impulso si riflette dal substrato al trasduttore e viene convertito in un segnale elettrico ad alta frequenza che viene analizzato per determinare lo spessore del rivestimento. In alcune circostanze, è possibile misurare singoli strati di un sistema multistrato. I prezzi variano da 1.800 a 4.000 dollari. Per ulteriori informazioni su questo tipo di misurazione, fare clic qui.
Una discussione completa su questi e altri tipi di dispositivi per il controllo dello spessore del rivestimento è disponibile qui.
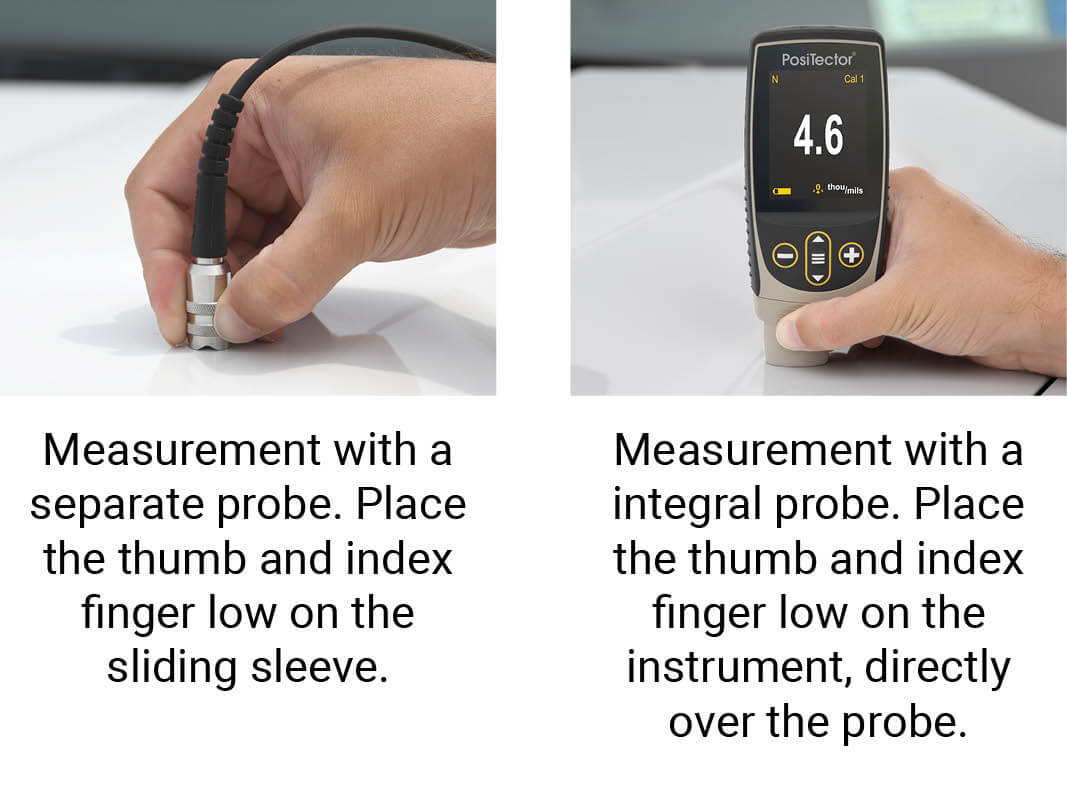
1. Accendere lo spessimetro.
2. Posizionare la sonda IN PIANO sulla superficie da misurare. TENERLA FERMA. Quando viene calcolata una misura valida, lo spessimetro EMETTE UN SEGNALE ACUSTICO e la misura viene visualizzata.
3. Sollevare la sonda di almeno 2 pollici (5 cm) dalla superficie tra una misurazione e l’altra—OPPURE—lasciarla sulla superficie nella stessa posizione per effettuare misurazioni continue ogni 2 secondi. Non trascinare la sonda lateralmente sulla superficie.
Per verificare l’accuratezza dello spessimetro, seguire questi semplici passaggi:
1. Misurare un pezzo non rivestito. Questo rapido controllo dello zero determina se è necessaria una regolazione dello strumento per lo specifico oggetto da misurare.
2. Quindi, posare gli spessori campione in plastica inclusi sulla superficie non rivestita e misurarli singolarmente per assicurarsi che lo spessimetro misuri questi spessori noti entro i limiti di tolleranza.
3. Sono disponibili campioni di riferimento per lo spessore del rivestimento con maggiore accuratezza, a prezzi compresi tra $95 e $345.
La misurazione a ultrasuoni dello spessore del rivestimento avviene inviando una vibrazione ultrasonica nel rivestimento mediante una sonda e un mezzo di accoppiamento applicato alla superficie. Ogni strumento include un flacone di comune gel glicolico. In alternativa, una goccia d’acqua può fungere da mezzo di accoppiamento su superfici lisce e orizzontali.
Dopo aver applicato una goccia di mezzo di accoppiamento sulla superficie del pezzo rivestito, posizionare la sonda in piano sulla superficie. Premendo verso il basso si avvia una misurazione. Sollevando la sonda quando si sente un doppio segnale acustico o quando lampeggia la spia verde, l’ultima misura rimane visualizzata sul display LCD. È possibile ottenere una seconda lettura nello stesso punto continuando a tenere premuta la sonda sulla superficie. Al termine, pulire la sonda e la superficie con un fazzoletto di carta o un panno morbido.
Per verificare l’accuratezza dello spessimetro, seguire questi semplici passaggi:
1. La sonda deve essere azzerata periodicamente tramite l’opzione di menu ZERO per compensare sia gli effetti delle temperature estreme sia quelli dell’usura della sonda. (NOTA: a differenza di uno spessimetro magnetico o a correnti parassite, in cui l’azzeramento si effettua misurando un pezzo di metallo non rivestito, per azzerare uno spessimetro a ultrasuoni si effettua una misurazione tenendo la sonda in aria.)
2. Quindi, posare gli spessori campione in plastica inclusi su una superficie dura e liscia e misurarli singolarmente per assicurarsi che lo spessimetro misuri questi spessori noti entro i limiti di tolleranza.
3. Sono disponibili campioni di taratura con maggiore accuratezza, a prezzi compresi tra $175 e $345
I termini "mil" e "micron" sono unità di misura utilizzate dall'industria delle vernici per misurare lo spessore.
Nel sistema inglese, un mil è un millesimo di pollice (cioè 1/1.000 o 0,001” o 1,0 mil). L’industria della placcatura utilizza il termine “thou” come sinonimo.
Nel sistema metrico, un micron (μm) è pari a un millesimo di millimetro (cioè 0,001 mm).
Per convertire i mil in micron: (numero di mil) x 25,4 (cioè, 5 mil = 127 micron). Per convertire i micron in mil: (Numero di micron) / 25,4 (cioè 254 micron = 10 mil).
Gli spessimetri per verniciatura misurano semplicemente la distanza (altezza o spazio) tra la punta della sonda e il metallo di base. Non fanno distinzione tra gli strati che compongono tale distanza. Il calcolo dello spessore include lo spessore di tutti gli strati (primer, vernice di base e trasparente), qualsiasi materiale riverniciato, materiale di riempimento, sporco, ecc. A meno che non venga effettuata una misurazione prima e dopo l'applicazione di ogni strato, l'utente deve stimare lo spessore di ogni strato.
I misuratori a ultrasuoni utilizzano un trasduttore a ultrasuoni per emettere un impulso sonoro ad alta frequenza. L'impulso viaggia all'interno del rivestimento attraverso un gel di accoppiamento e si riflette da qualsiasi superficie di densità diversa. Le letture dello spessore del rivestimento si ottengono misurando il tempo di propagazione del segnale ultrasonico dalla sonda all'interfaccia rivestimento/substrato e viceversa. Il tempo di propagazione viene diviso per due e moltiplicato per la velocità del suono nel rivestimento per ottenere lo spessore del rivestimento.
Sono disponibili modelli a ultrasuoni per misurare lo spessore totale del sistema (come gli spessimetri magnetici e a correnti parassite) oppure gli spessori dei singoli strati in un sistema di verniciatura multistrato. I modelli economici sono destinati esclusivamente all’uso su materiali non metallici, come la plastica.
Il trasparente è una vernice di polietilene senza pigmentazione di colore. Lo spessore è solitamente compreso tra 1,5-2,0 mil (35-50 micron). È il rivestimento finale del primo equipaggiamento applicato a un veicolo per proteggere la vernice colorata (di base) da un ambiente ostile, fornendo al contempo profondità e un aspetto durevole e lucido. Si graffia facilmente e, una volta compromesso, richiede una riverniciatura, poiché il colore di base non ha lucentezza o brillantezza. Inoltre, il trasparente protegge dai raggi UV lo strato di vernice colorata.
Le case automobilistiche ora prescrivono la misurazione dello spessore della vernice prima e dopo qualsiasi carteggiatura a umido o lucidatura. Le misurazioni devono essere effettuate regolarmente, poiché è praticamente impossibile vedere quanta vernice venga rimossa durante la lucidatura. L’uso di uno spessimetro per vernici conferisce credibilità al professionista del detailing e costituisce anche una protezione contro l’asportazione completa dello strato trasparente, che renderebbe necessaria una riverniciatura.
Purtroppo non esiste un valore obiettivo assoluto, uno spessore “giusto”. Molti produttori realizzano molti modelli diversi con un’ampia varietà di formulazioni e specifiche di vernice. Alcuni veicoli possono avere uno spessore totale di vernice di soli 3 mil (75 micron) sul tetto, mentre alcuni SUV possono avere 17 mil (430 micron) sui sottoporta. Alcuni veicoli vengono riverniciati in fabbrica quando si rilevano difetti durante la produzione. In genere, tuttavia, un veicolo di fabbrica presenta uno spessore compreso tra 4 e 7 mil (100–180 micron).
L’importante è l’uniformità. Le misurazioni su un pannello dovrebbero mostrare solo piccole variazioni di spessore. Le zone di spessore ridotto possono destare preoccupazione. Zone di spessore molto maggiore possono indicare una rilavorazione. Se lo strumento non fornisce una misura, significa che lo spessore supera il limite dello spessimetro e potrebbe indicare la presenza di stucco e una probabile riparazione.
Sebbene nella maggior parte dei settori siano chiamati spessimetri per rivestimenti, l’industria automobilistica usa anche denominazioni inglesi come paint depth gauge, paint meter, refinishing gauge, dry film thickness gage (DFT gages), paint thickness gage (PTG), mil gage, banana gage, spot checker o paint gauge. La grafia può essere americana (gage) o britannica (gauge).
La maggior parte degli strumenti indica il principio di funzionamento usato per effettuare la misurazione. “F” indica i metalli ferrosi (ad esempio l’acciaio) e significa che la misura visualizzata è stata ottenuta con il principio magnetico. “N”, “NF” o “NFe” indicano i metalli non ferrosi (ad esempio alluminio, rame, ecc.) e significano che la misura visualizzata è stata ottenuta con il principio delle correnti parassite.
I detailer necessitano di uno spessimetro semplice con buona accuratezza e risoluzione per monitorare la riduzione dello spessore del trasparente durante la lucidatura. Gli stessi strumenti o strumenti simili sono però utilizzati anche da carrozzieri, concessionari, verniciatori, periti, ispettori e acquirenti professionali di automobili alle aste.
Il termine “tarare” è spesso usato impropriamente. Per una definizione completa, leggere questo approfondimento. Molti usano il termine nel senso di “regolare per rendere accurato”. Gli strumenti di qualità si tarano automaticamente a intervalli regolari e di solito richiedono pochi interventi da parte dell’utente, salvo il RIPRISTINO delle impostazioni di fabbrica qualora vengano modificate, intenzionalmente o accidentalmente. Tutti gli strumenti devono essere controllati regolarmente per verificarne l’accuratezza, misurando un pezzo di metallo non rivestito per assicurarsi che lo spessimetro indichi “0” e/o misurando gli spessori campione in plastica inclusi, posizionati su metallo non rivestito. Gli strumenti meno costosi sono soggetti a deriva e devono quindi essere controllati ogni giorno prima dell’uso. Le punte delle sonde si usurano e i componenti elettronici hanno ampie tolleranze operative. Quando le letture sono errate, è necessaria una regolazione a uno o due punti da parte dell’utente, come descritto nel manuale d’uso. La qualità si paga.
La risposta è sia sì sia no. Sì, lo strumento fornisce buoni risultati di spessore su metallo. Tuttavia, è più costoso degli spessimetri per metalli, ha un’accuratezza inferiore a molti di essi e richiede un mezzo di accoppiamento (gel) durante la misurazione. Per questo motivo non è generalmente consigliato come strumento universale.
PosiTest DFT — Spessimetro economico per rivestimenti su TUTTI i substrati metallici
PosiTector 6000 — Spessimetri per rivestimenti su TUTTI i substrati metallici
PosiTector 200 — Spessimetri a ultrasuoni per rivestimenti su substrati non metallici
PosiTest - Spessimetri magnetici per rivestimenti non magnetici su acciaio
PosiPen — Spessimetro magnetico a distacco per rivestimenti
Ispezione della vernice per autoveicoli - Misuratori di vernice
Misura dello spessore del rivestimento
Utilizzo degli spessimetri a ultrasuoni per rivestimenti
Misura dello spessore della vernice a ultrasuoni - Substrati in plastica
Cura dello spessimetro per rivestimenti
Terminologia della misurazione - Spessimetri per rivestimenti


