
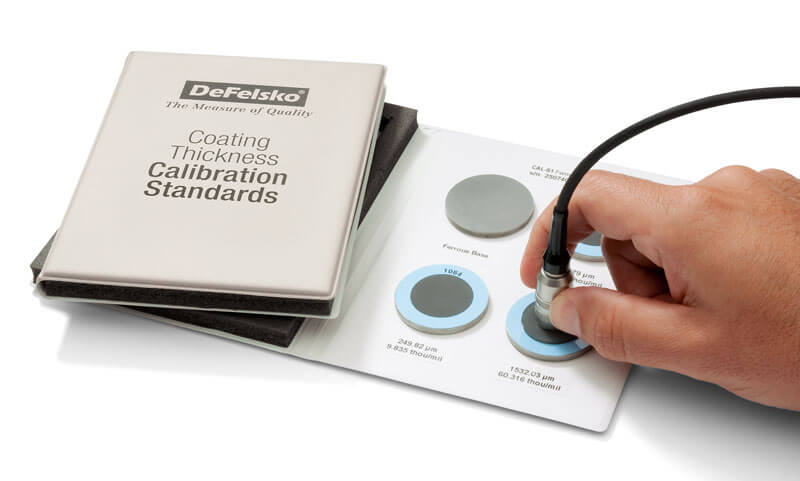
La misurazione di parametri fisici come lo spessore del rivestimento, il profilo superficiale e il punto di rugiada è un compito comune per ispettori e applicatori. Tuttavia, queste misurazioni sono accurate solo quanto lo strumento che le esegue. Anche gli strumenti elettronici di alta qualità possono produrre misurazioni errate se non si seguono tre fasi fondamentali: taratura, verifica e regolazione. In questo documento si spiegano queste fasi, spesso fraintese, secondo le definizioni di ASTM D70911, ISO 28082 e SSPC-PA 23. Si discuterà inoltre dell’importanza di un certificato di taratura dettagliato ("long form"), di chi può eseguire una taratura e delle applicazioni che possono richiedere regolazioni sul campo.
La parola "taratura" ha significati diversi a seconda del settore o del contesto in cui viene utilizzata. È molto probabile che qualcuno che conoscete fraintenda i termini taratura e intervallo di taratura nel settore dell’ispezione dei rivestimenti. Resterebbe sorpreso nell’apprendere che non solo non può tarare autonomamente il proprio strumento, ma di solito non esiste nemmeno un intervallo fisso di ritaratura.
Per avere un'idea di quanto sia impegnativo definire i termini di taratura, non occorre guardare oltre la miriade di definizioni disponibili presso le principali organizzazioni. Non sorprende che le spiegazioni differiscano, data la difficoltà di definire un termine utilizzato in molti settori per molti tipi di strumenti.
Un approccio più semplice è quello di spiegare i termini di taratura in relazione a un segmento industriale specifico, in questo caso l'industria dei rivestimenti protettivi. In questo caso ISO, ASTM, SSPC e altri sono generalmente d'accordo.
Taratura nel settore dell’ispezione dei rivestimenti
La norma ASTM D7091 descrive l'uso di strumenti magnetici a correnti parassite per lo spessore del film secco ed è tipica di molte norme. Definisce la taratura come:
"...processo di alto livello, controllato e documentato, che consiste nell’ottenere misurazioni su campioni di taratura metrologicamente riferibili nell’intero campo operativo dello strumento, quindi nell’effettuare le necessarie regolazioni dello strumento (ove richiesto) per correggere eventuali condizioni fuori tolleranza. La taratura degli spessimetri per rivestimenti viene eseguita dal produttore dell’apparecchiatura, dal suo agente autorizzato o da un laboratorio di taratura accreditato, in un ambiente controllato e mediante un processo documentato. Il risultato della taratura consiste nel ripristinare/riallineare lo strumento affinché soddisfi/superi l’accuratezza dichiarata dal produttore."
All'interno di questa definizione ci sono alcuni termini che meritano un'ulteriore discussione:
"Campione di taratura metrologicamente riferibile": Fondamentalmente, lo scopo della taratura è assicurare che le letture di uno strumento rientrino nella tolleranza rispetto a un campione di valore noto. La quantificazione di questi valori noti (peso, distanza, ecc.) è responsabilità di un’organizzazione denominata Ufficio internazionale dei pesi e delle misure (BIPM).
Il BIPM collabora con istituti metrologici nazionali come NIST (USA), NPL (Regno Unito) e PTB (Germania), che conservano materiali di riferimento standard (SRM) per grandezze di misura come lunghezza, peso e tempo. Questi SRM sono manufatti di elevata accuratezza utilizzati come campioni di taratura per le apparecchiature di misura più precise.
Poiché per tutti non è economicamente sostenibile, efficiente o persino possibile eseguire tarature rispetto a un SRM, gli SRM vengono utilizzati per tarare i campioni di taratura primari; i campioni secondari vengono utilizzati per tarare quelli di lavoro; e i campioni di lavoro vengono utilizzati per tarare gli strumenti di processo. Attraverso questa "catena" di campioni, gli strumenti sono in ultima analisi metrologicamente riferibili direttamente a un manufatto SRM senza doverlo mai misurare.
Poiché uno strumento o un campione è sempre meno accurato del campione utilizzato per tararlo, l’incertezza aumenta man mano che si scende lungo la catena dei campioni.
Un rapporto di incertezza di prova (TUR) di 4:1 è generalmente accettato nell’industria: significa che la tolleranza di uno strumento è quattro volte l’incertezza del campione rispetto al quale è stato misurato. Ad esempio, utilizzando un TUR di 4:1, uno spessimetro per rivestimenti tarato rispetto a campioni con un’incertezza di ± 0,05 mils avrebbe una tolleranza o accuratezza dichiarata di ± 0,2 mils.
In base a un accordo di mutuo riconoscimento firmato tra i principali Istituti Metrologici Nazionali, tutti gli istituti partecipanti riconoscono la validità dei rispettivi certificati di taratura e misurazione.
"Laboratorio di taratura accreditato": La norma ASTM D7091 limita le parti che possono eseguire una taratura al "produttore dell'apparecchiatura, al suo agente autorizzato o... a un laboratorio di taratura accreditato". Mentre le prime due categorie sono evidenti, il concetto di "laboratorio di taratura accreditato" è meno chiaro. La norma ISO/IEC 17025 stabilisce i requisiti per l'accreditamento e i laboratori possono ricevere tale accreditamento attraverso un organismo di accreditamento firmatario dell'accordo International Laboratory Accreditation Cooperation (ILAC).
Tuttavia, l'accreditamento ISO 17025 di un laboratorio si applica solo a specifiche attività di taratura. L'ambito di accreditamento di un laboratorio elenca le attività che il laboratorio è accreditato a svolgere, oltre all’incertezza di misura con cui il laboratorio è in grado di eseguire le tarature. Se si ricorre a un laboratorio di taratura di terzi, è fondamentale assicurarsi non solo che sia accreditato, ma anche che il suo ambito di accreditamento includa gli strumenti che si desidera far tarare. Sebbene esistano numerosi laboratori accreditati ISO 17025, pochi sono quelli accreditati per la taratura delle apparecchiature di ispezione dei rivestimenti.
Quando uno strumento viene tarato, viene rilasciato un documento chiamato Certificato di taratura (Figura 1). Questo documento registra i risultati effettivi delle misurazioni e tutte le informazioni rilevanti per il successo della taratura dello strumento, compresa la riferibilità metrologica a un campione nazionale. Le specifiche del lavoro spesso richiedono la prova di una taratura recente.
Molti produttori di apparecchiature di prova non forniscono certificati di taratura. Possono invece fornire "certificati di conformità", "certificati di rispondenza", "certificati di accuratezza" o "certificati". Questi sono poco più di una dichiarazione di accuratezza da parte del produttore, che richiede all'utente di fidarsi del fatto che lo strumento misurerà con precisione. Tali "certificati" non soddisfano la definizione di taratura secondo la norma ASTM D7091 e altre norme e sono in genere inadeguati per i requisiti interni, contrattuali o normativi.
Anche se la forma e il contenuto dei certificati di taratura variano, un certificato adeguato deve contenere informazioni minime specifiche che assicurino la conformità ai requisiti ISO/IEC 17025. La Figura 1 mostra un esempio di certificato di taratura, con tutti gli attributi importanti evidenziati.
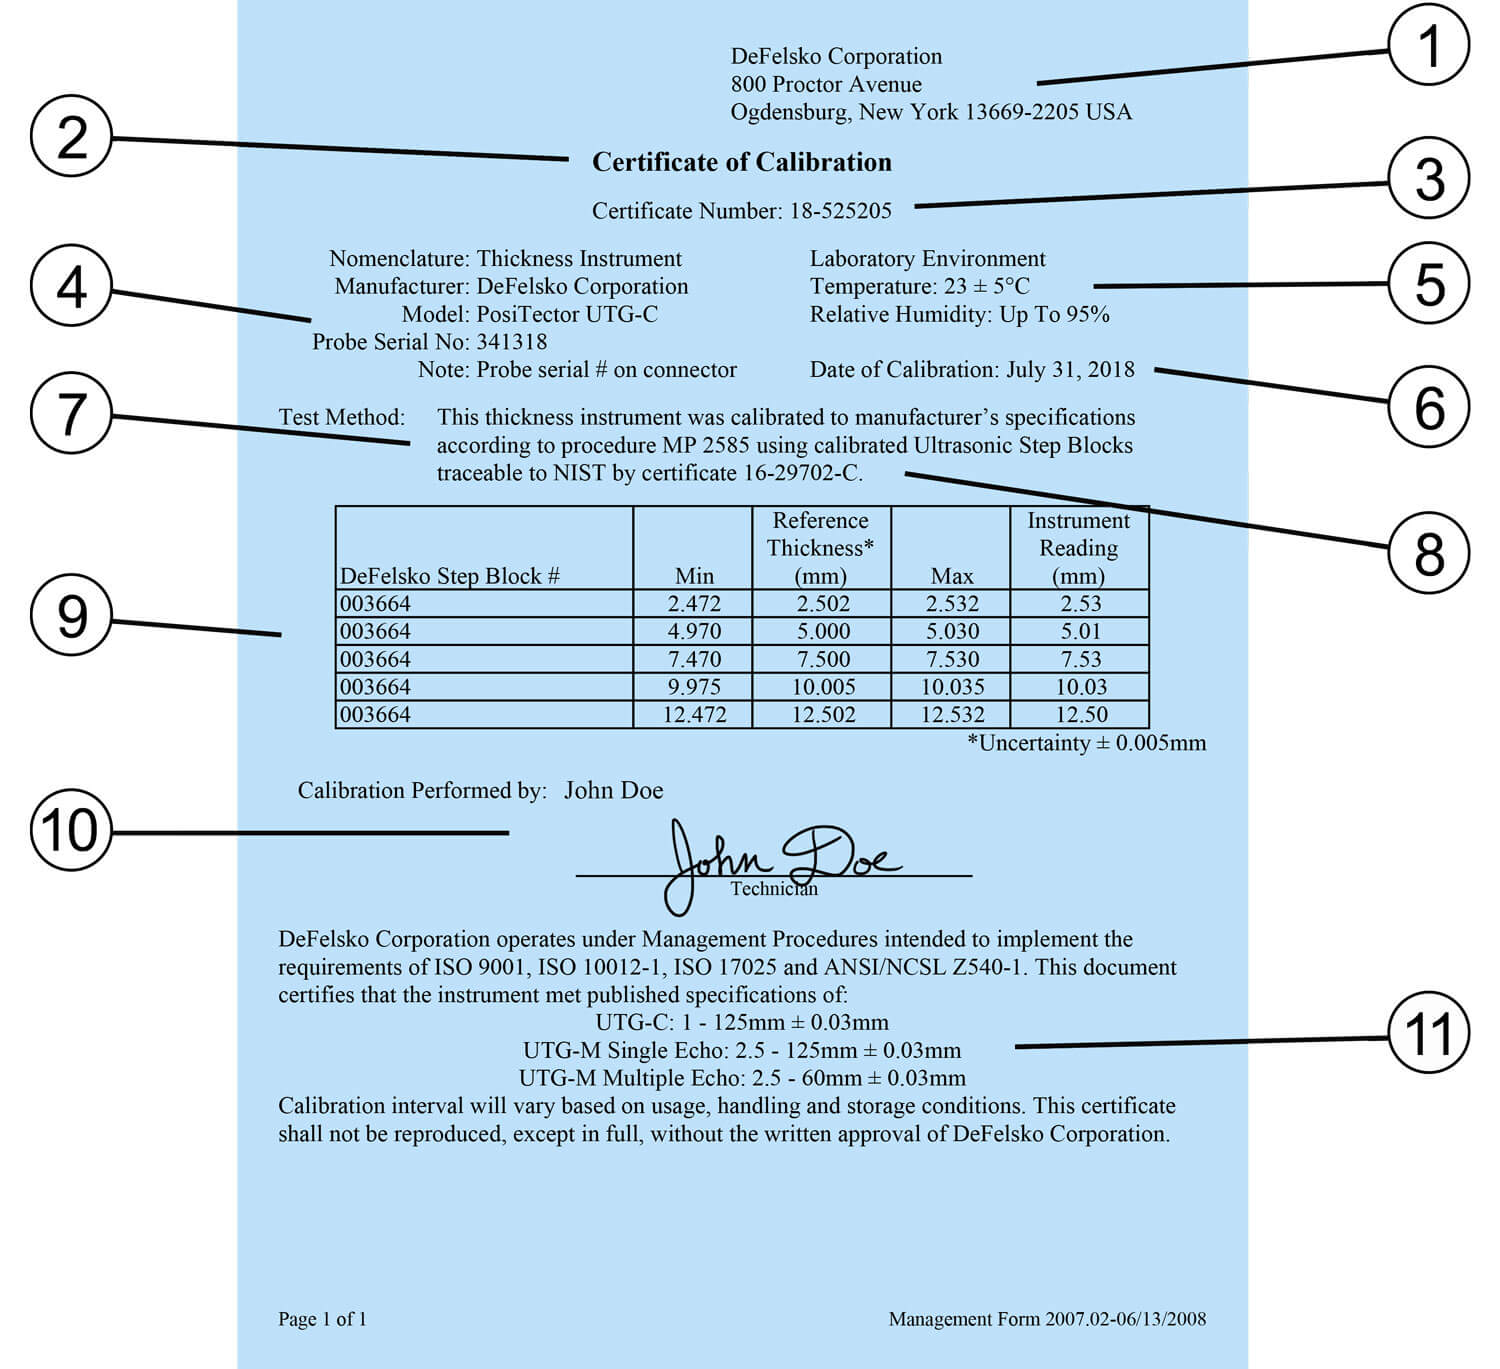
Se il certificato emesso dal laboratorio di taratura o dal produttore dello strumento non include questi importanti attributi, probabilmente non si tratta di un certificato di taratura come definito dalla maggior parte delle norme e dei contratti.
La ritaratura (o ricertificazione) è necessaria periodicamente durante il ciclo di vita di uno strumento, poiché l’accuratezza della maggior parte dei dispositivi di misura si degrada con l’uso. L’intervallo di taratura è il periodo stabilito tra le ritarature di uno strumento. Secondo i requisiti della norma ISO 17025, la maggior parte dei produttori non include gli intervalli di taratura nei certificati di taratura. Perché? Perché non conoscono la frequenza d’uso dello strumento, l’ambiente in cui viene utilizzato e la cura con cui viene trattato4.
Se non si ha esperienza con uno strumento, un anno è un buon intervallo iniziale tra le tarature. Questo intervallo può essere modificato con l'esperienza e con verifiche regolari (vedere sotto). I clienti con strumenti nuovi possono utilizzare la data di messa in servizio dello strumento (o la data di acquisto) come inizio del primo intervallo di taratura. L'effetto trascurabile della durata di conservazione riduce al minimo l'importanza della data effettiva del certificato di taratura.
Un certificato di taratura non garantisce il mantenimento dell'accuratezza per tutto l'intervallo di taratura. Numerosi fattori possono influire negativamente sul funzionamento dello strumento, come danni accidentali o accumulo di detriti. Per evitare di misurare con uno strumento impreciso, la maggior parte delle norme richiede che l'accuratezza e il funzionamento siano verificati prima di ogni utilizzo, in genere all’inizio di ogni turno di lavoro. Lo strumento deve essere ricontrollato dopo aver ottenuto un numero elevato di misurazioni, in caso di caduta o se si sospetta che fornisca risultati errati. Spesso le parti contraenti raggiungono un accordo iniziale sui dettagli e sugli intervalli di frequenza della verifica dell'accuratezza dello strumento.
Cosa fare a questi intervalli? Dipende dal sistema di qualità in uso. Alcuni proprietari misurano semplicemente un pezzo campione quando lo strumento è nuovo e registrano il risultato. Questo campione viene poi conservato e utilizzato per controllare regolarmente il funzionamento e la precisione dello strumento.
Il metodo migliore e più universalmente accettato per verificare l'accuratezza, tuttavia, è quello di misurare i campioni di taratura in un ambiente controllato utilizzando una procedura documentata. La norma ASTM D7091 contiene un linguaggio tipico di molte norme:
"7.3 Verifica dell’accuratezza — Prima dell’uso, l’accuratezza di taratura di ogni strumento deve essere verificata dall’utente secondo le istruzioni del produttore, utilizzando campioni di spessore del rivestimento adeguati e, se necessario, correggendo eventuali carenze riscontrate. L’accuratezza dello strumento dovrebbe essere verificata nell’intervallo di utilizzo previsto."
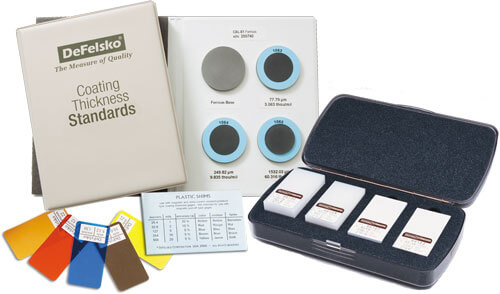
I campioni di taratura assumono diverse forme, a seconda dello strumento da verificare. Devono essere metrologicamente riferibili a un istituto metrologico nazionale e avere un valore di misura compreso nel campo di misura dello strumento, idealmente vicino all'intervallo di misura previsto. Il processo di misurazione è descritto in un documento chiamato Procedura di taratura che alcuni produttori pubblicano o forniscono su richiesta.
Per gli spessimetri per rivestimenti, i campioni di spessore del rivestimento sono disponibili sotto forma di piastre metalliche rivestite certificate o di spessori campione in plastica. Le piastre sono solitamente più accurate e durevoli, ma anche più costose. Gli spessimetri per rivestimenti di Tipo 1 (meccanici) non possono essere verificati utilizzando spessori campione in plastica.
La media di una serie di letture dovrebbe rientrare nelle tolleranze combinate dello strumento e del campione di riferimento. Per determinare la tolleranza combinata, le tolleranze dello strumento e del campione non si sommano semplicemente: occorre utilizzare la formula della "somma dei quadrati". Ad esempio, se l’accuratezza del campione di riferimento è ±2% e quella dello strumento è ±3%, la tolleranza combinata è ±3,6%, calcolata come segue:
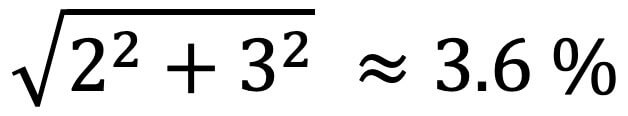
Se le letture non rientrano nella tolleranza combinata, vi è un problema con lo strumento o il campione di riferimento. Occorre individuare lo strumento o il campione di riferimento problematico e considerare dubbie tutte le misurazioni effettuate dall’ultimo controllo dell’accuratezza.
Per molti strumenti di ispezione, la taratura e la verifica sono sufficienti a garantire che lo strumento misuri correttamente. Tuttavia, per gli spessimetri per rivestimenti è spesso necessaria una terza fase: la regolazione. Questo perché gli spessimetri per rivestimenti non misurano direttamente lo spessore del rivestimento, bensì le proprietà magnetiche del substrato. Queste proprietà si indeboliscono man mano che la sonda si allontana dal substrato e sono quindi correlate allo spessore del rivestimento.
Tuttavia, esistono altri fattori che possono influenzare le proprietà magnetiche del substrato. Questi includono:
Gli spessimetri per rivestimenti sono solitamente tarati in fabbrica per funzionare bene su acciaio al carbonio piatto e liscio. Tuttavia, possono misurare con precisione su applicazioni con rugosità superficiale, geometria, composizione o massa variabili se si esegue una regolazione:
"3.1.2 regolazione: l'atto fisico di allineare le letture di spessore di uno strumento per farle corrispondere a quelle di un campione di spessore noto (eliminazione dello scostamento sistematico), al fine di migliorare l'accuratezza dello strumento su una superficie specifica".
È importante notare che qualsiasi regolazione tiene conto solo della rugosità, della geometria, della composizione e/o della massa del substrato nel punto in cui è stata eseguita. Se uno di questi fattori varia sul pezzo o nell’ambito del lavoro, spesso occorre un’ulteriore regolazione. Alcuni strumenti elettronici, come i modelli PosiTector 6000 Advanced, possono memorizzare più regolazioni, consentendo all’utente di scegliere quella più adatta all’applicazione in esame.
Si noti inoltre che non tutti gli spessimetri per rivestimenti sono uguali. Consultare il produttore o il manuale d'uso dello strumento per ottenere le migliori indicazioni su come regolare il proprio strumento. La seguente panoramica è una guida alla regolazione di un tipo di spessimetro per rivestimenti comunemente utilizzato.
Per determinare se uno strumento richiede una regolazione, verificare che la media di una serie di letture sul substrato non rivestito rientri nella tolleranza dello strumento a zero. Se la misurazione è fuori tolleranza, è probabile che occorra regolare lo strumento. Spesso è sufficiente compensare tutte le misurazioni successive in base all’errore riscontrato durante la misurazione di controllo. Gli strumenti elettronici di Tipo II, come il PosiTector 6000, dispongono generalmente di una funzione integrata di "regolazione dello zero" che automatizza il processo. Se le misurazioni successive del substrato non rivestito rientrano nella tolleranza a zero, la regolazione è stata eseguita correttamente. Gli strumenti meccanici a distacco di Tipo I, come il PosiTest, hanno scale non lineari, quindi lo strumento stesso non dovrebbe essere regolato. L’utente dovrebbe invece eseguire una lettura del metallo di base (BMR) e sottrarre tale valore dalle successive letture dello spessore del rivestimento.
Per quasi tutte le applicazioni, dopo aver eseguito correttamente la regolazione dello zero, lo strumento misurerà entro la tolleranza nell’intero campo di misura. È possibile verificarlo posizionando uno spessore campione sul substrato non rivestito e assicurandosi che la lettura dello strumento rientri nella tolleranza combinata dello spessore campione e dello strumento. Nel raro caso in cui lo strumento legga entro la tolleranza a zero ma fuori tolleranza su uno spessore campione, può essere necessaria un’ulteriore regolazione. Per ulteriori dettagli, consultare il produttore del manuale del prodotto.
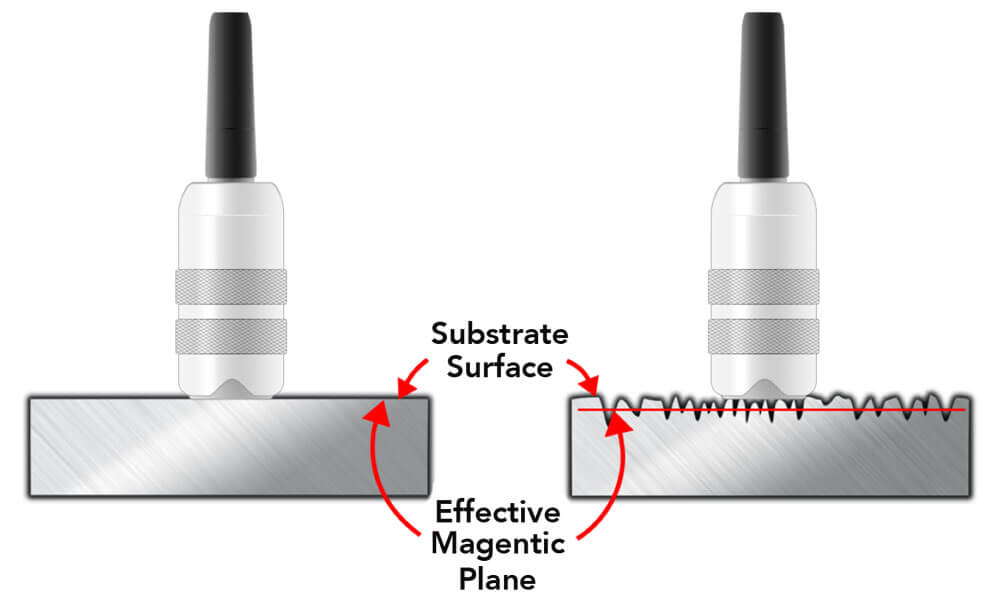
Sebbene una regolazione dello zero sia spesso sufficiente per tenere conto degli effetti della geometria, della composizione e della massa, una regolazione dello zero non dovrebbe essere eseguita su superfici sabbiate o irruvidite. Su queste superfici, gli spessimetri per rivestimenti misureranno in un punto tra i picchi e le valli della rugosità, chiamato "piano magnetico". Poiché la maggior parte delle norme e delle specifiche indicano che deve essere riportato solo lo spessore del rivestimento sopra i picchi del profilo della superficie, è necessaria una regolazione.
Per assicurare che uno spessimetro per rivestimenti misuri lo spessore del rivestimento "al di sopra dei picchi" del profilo superficiale, la procedura accettata consiste nel regolare lo strumento sullo spessore noto di uno spessore campione posto sul substrato non rivestito. Lo spessore campione poggia sui picchi del profilo superficiale o di un’altra struttura superficiale e sostituisce il film di rivestimento che verrà successivamente applicato. Gli strumenti elettronici di Tipo II dispongono generalmente di una funzione integrata di "regolazione a 1 punto" che semplifica il processo.
Poiché gli strumenti meccanici a distacco di Tipo I utilizzano in genere un magnete di grandi dimensioni a contatto con la superficie anziché una piccola punta della sonda, sono meno influenzati dalla rugosità della superficie. L'utente può semplicemente eseguire una regolazione dello zero effettuando una lettura del metallo di base (BMR) sul substrato non rivestito e sabbiato e sottrarre questo valore dalle future letture dello spessore del rivestimento.
1 ASTM D7091 "Pratica normalizzata per la misurazione non distruttiva dello spessore del film secco di rivestimenti non magnetici applicati a metalli ferrosi e di rivestimenti non magnetici e non conduttivi applicati a metalli non ferrosi" (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428), www.astm.org
2 ISO 2808, Pitture e vernici - Determinazione dello spessore del film. Disponibile presso l'American National Standards Institute (ANSI), 25 W. 43rd St., 4th Floor, New York, NY 10036, http://www.ansi.org.
3 SSPC PA2, Procedura per la determinazione della conformità ai requisiti di spessore del rivestimento secco. Disponibile presso la Society for Protective Coatings (SSPC), 40 24th St., 6th Floor, Pittsburgh, PA 15222-4656, http://www.sspc.org.
4 Cura del spessimetro per rivestimenti, David Beamish, PCE - Protective Coatings Europe, e JPCL Equipment Maintenance, aprile 2005.

DAVID BEAMISH (1955 - 2019), ex presidente di DeFelsko Corporation, un'azienda di New York produttrice di strumenti di prova portatili per rivestimenti venduti in tutto il mondo. Laureato in ingegneria civile, ha maturato oltre 25 anni di esperienza nella progettazione, produzione e commercializzazione di questi strumenti di prova in diversi settori internazionali, tra cui la verniciatura industriale, l'ispezione della qualità e la produzione. Ha condotto seminari di formazione ed è stato membro attivo di varie organizzazioni tra cui NACE, SSPC, ASTM e ISO.


