
Per visualizzare il PDF completo di questo rapporto, fare clic qui.
In un recente progetto di rivestimento, i test di adesione dovevano essere eseguiti in conformità alla norma ASTM D4541. I requisiti specificati prevedevano l'esecuzione di almeno una prova ogni 1.000 piedi quadrati di rivestimento e una prova ogni 100 piedi quadrati di riparazioni del rivestimento. La stessa specifica del rivestimento richiedeva un'adesione minima di 1.000 psi. Tuttavia, la specifica del rivestimento è stata adattata a un particolare poliuretano al 100% di solidi in volume per il quale la scheda tecnica del prodotto pubblicizzava un valore di adesione di 2.000 psi. Prima di iniziare i lavori, è stato deciso che il rivestimento doveva raggiungere in prova un valore minimo di 1.900 psi. Sembrava ragionevole che l'adesione del rivestimento dovesse essere almeno pari al 95% del valore pubblicizzato (95% di 2.000 psi = 1.900 psi). Molti test sono stati eseguiti fino a 2.000 psi o oltre senza che l'adesione venisse meno. Purtroppo per l'appaltatore, molti test non hanno soddisfatto il requisito minimo di 1.900 psi. Alcuni test falliti, relativi a superfici totali molto ridotte, hanno costretto l'appaltatore a sabbiare nuovamente e riapplicare il rivestimento su ampie aree. Era davvero bloccato!
È essenziale che un rivestimento aderisca bene al substrato e la prova di adesione può sembrare un’operazione semplice. L’adesione dei rivestimenti è però estremamente complessa e poco compresa. Le semplici prove di adesione, come saggiare il rivestimento e tentare di sollevarlo con una spatola o un coltellino, sono soggettive. La prova di adesione per trazione (pull-off) è concettualmente semplice e fornisce una singola grandezza: la forza necessaria a provocare la frattura. Si dovrebbe annotare la natura della frattura del rivestimento, distinguendo tra rottura adesiva e coesiva, nonché le rispettive aree; talvolta ciò avviene, ma è quel singolo valore quantitativo che tutti cercano.
Sebbene il risultato del test sia un singolo valore numerico, qualsiasi test di questo tipo è solo un'indicazione delle prestazioni relative. I test di adesione dei rivestimenti non si limitano all'uso di uno strumento per ottenere un risultato numerico da utilizzare come criterio di accettazione/rifiuto. Il metodo di prova ASTM D4541 è stato specificato, ma fornisce informazioni che sono state completamente ignorate in questo progetto.
Il test riflette sia i parametri materiali che quelli strumentali. Strumenti diversi e adesivi diversi forniscono valori diversi. Le differenze di temperatura, umidità e altri fattori complicano la situazione. Anche la rigidità del substrato influisce sui risultati del test. Ad esempio, a parità di altre condizioni, i valori del test sono generalmente più alti su acciaio spesso 1 ⁄4 di pollice rispetto ad acciaio spesso 1 ⁄8 di pollice.
Il problema principale è che il metodo di prova soffre di una mancanza di riproducibilità. La sezione 6.1.1 dell'ASTM D4541 afferma che di solito sono necessarie almeno tre repliche per classificare statisticamente l'area di prova (rispetto al requisito di lavoro di una prova ogni 1.000 piedi quadrati). Come per l'SSPC-PA 2, l'obiettivo è quello di classificare statisticamente un'area, non di cercare e trovare un valore basso.
La norma ASTM D4541-02 contiene una sezione dedicata alla precisione e una tabella che mostra la varianza attesa per i risultati delle prove di laboratorio (intralaboratorio, ossia nello stesso laboratorio, e interlaboratorio, ossia nel confronto tra laboratori diversi). La variabilità è presentata in tre forme diverse. La prima è il coefficiente di variazione, un numero decimale o una percentuale ottenuti dividendo la deviazione standard di un campione per la media. La seconda è espressa in gradi di libertà ed è legata alla distribuzione t del campione. (Si pensi alla familiare curva a campana.) Sono termini che solo uno statistico potrebbe amare. Per fortuna, il terzo approccio è più semplice e adatto ai professionisti dei rivestimenti: una differenza percentuale massima accettabile.
La tabella mostra che, a seconda del tipo di strumento, la differenza percentuale accettabile tra due valori può essere compresa tra il 25% e il 58% circa. Ciò indica chiaramente che il test è piuttosto variabile, ma un esempio può essere utile. Per uno strumento di tipo IV utilizzato nello stesso laboratorio, la tabella 1 di ASTM D4541-02 indica un coefficiente di variazione dell'8,5%, 48 gradi di libertà e una differenza massima accettabile del 29%. La differenza in percentuale relativa a due risultati di prova è determinata dalla semplice equazione seguente.
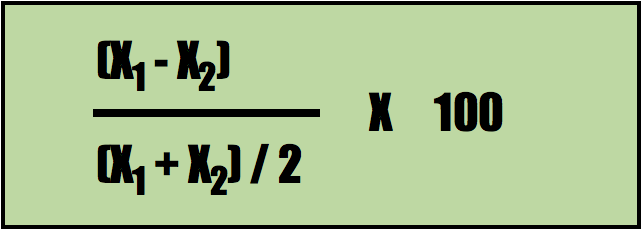
Consideriamo ora due valori di prova: 2.100 psi e 1.600 psi. Inserendoli nell'equazione si ottiene un risultato del 27%, inferiore alla differenza massima accettabile del 29% indicata nella tabella ASTM. La precisione dichiarata del metodo di prova è così scarsa che nessuno dei due valori, 2.100 psi o 1.600 psi, può essere dichiarato come quello corretto. Con un campione molto ridotto di poche misurazioni, questi due valori dovrebbero essere giustamente considerati come un risultato praticamente identico. Non si tratta di buon senso, ma questa è la precisione, o la sua mancanza.
Talvolta si ritiene che accuratezza e precisione siano più o meno la stessa cosa, mentre in realtà sono molto diverse. L’accuratezza riguarda la vicinanza al valore bersaglio. La precisione riguarda la ripetibilità e la riproducibilità. Ad esempio, lanciando freccette verso il centro del bersaglio, se tre freccette si fermano ciascuna a un pollice dal centro, ma ai vertici di un triangolo equilatero, l’accuratezza è buona, mentre la precisione è scarsa. Le freccette sono tutte vicine al bersaglio, ma non tra loro: si trovano infatti su tutti i lati del centro. Al contrario, se tutte e tre finiscono nel settore del doppio 20, l’accuratezza è scarsa ma la precisione è eccellente. Per ottenere sia una buona accuratezza sia una buona precisione, tutte e tre le freccette devono trovarsi vicine al centro del bersaglio e vicine tra loro.
I vari tipi di misuratori di adesione per trazione possono essere tarati per ottenere una buona accuratezza. Il limite del metodo di prova, tuttavia, è che la precisione non è molto buona. Non è molto preciso in laboratorio: non ci si deve aspettare risultati migliori nelle condizioni sul campo.
Specificare un valore minimo di adesione a trazione di 1.900 psi su questo progetto per rientrare nel 5% dell'adesione pubblicizzata di 2.000 psi per il rivestimento utilizzato sembra ragionevole, se non si conosce nulla dei rivestimenti come materiali, degli strumenti di prova e del metodo di prova standard ASTM D4541. L'adesione del rivestimento non è affatto simile alla resistenza alla trazione dell'acciaio o alla resistenza alla compressione del calcestruzzo. Un rivestimento con un valore di adesione di 2.000 psi non è due volte migliore di un rivestimento con un valore di adesione di 1.000 psi. Anzi, un rivestimento con un valore di adesione inferiore può essere più performante. Il PSI è un'unità di misura comoda e familiare. I rivestimenti possono essere applicati al piede quadrato, ma non offrono prestazioni né cedono in base ad alcuna unità quadrata. Non rimanete bloccati a inseguire numeri magici.


